出现这种情况,原因只有一个——瓶里的空气排不出去,也就是盖子在进真空室之前就已经被拧紧了。会这么干的机器只有两种:半自动机(人手上盖时拧了一下)、全自动机(预旋力设大了)。这篇只讲这一条链,以及怎么把瓶里那个数真正读出来。
一、机器为什么看不到瓶里
传感器装在真空室上或者抽气管路上,测的是那一块封闭空间的压力。瓶子是另一个封闭空间,中间隔着一个盖。抽气抽的是盖子外面那块地方,瓶里的空气只能从盖与瓶口之间那道缝里排出去。真空室容积小、直接连着泵,压力掉得快;瓶里的气要过一道窄缝,排得慢。所以正常工作时本来就有先后:真空室先到设定值,瓶里再慢慢跟上。
但如果那道缝被堵住,真空室照样按时达标——它抽的是自己那块空间——瓶里却停在半路。这时候机器没有任何异常:不报警、不提示、节拍照跑。产品当下看不出问题,等放了一段时间、运输走了一趟,才以漏油、脱盖、保质期不够的形式回来。
二、会让缝消失的,只有一个动作:提前把盖拧紧
排气通道不是被脏东西堵的,是被盖子自己封的。盖钩一咬上螺纹,盖沿和瓶口之间那道缝就没有了,瓶里的气出不来。
半自动机:人手上盖那一下
很多人把盖子放到瓶口后会顺手转半圈,觉得"先带上"更保险。正好相反。放盖这个动作只负责定位,不负责预紧。真正把盖子压下去、旋到位,是机器在真空室里做的。
正确做法:把盖子放到瓶口上就行,让盖钩轻轻搭在螺纹靠瓶口的那一端,不要拧。
全自动机:预旋力设大了
全自动是机器自己上盖,不存在人手上拧的问题,但有一个同样的动作:预旋。预旋的任务是把盖子带正、带到位,不是把盖子咬紧。预旋力调大以后,盖子在进真空室之前就已经咬进螺纹,后面抽得再久,气也出不来。
判断思路是统一的:凡是让盖子在进真空室之前就咬紧螺纹的动作或设置,都会造成这个现象。半自动靠人的手出问题,全自动靠预旋那个参数出问题,位置不同,道理是一个。
三、瓶里到底合不合格,怎么验
办法一:穿刺式真空测定仪(能读出数值的只有这一种)
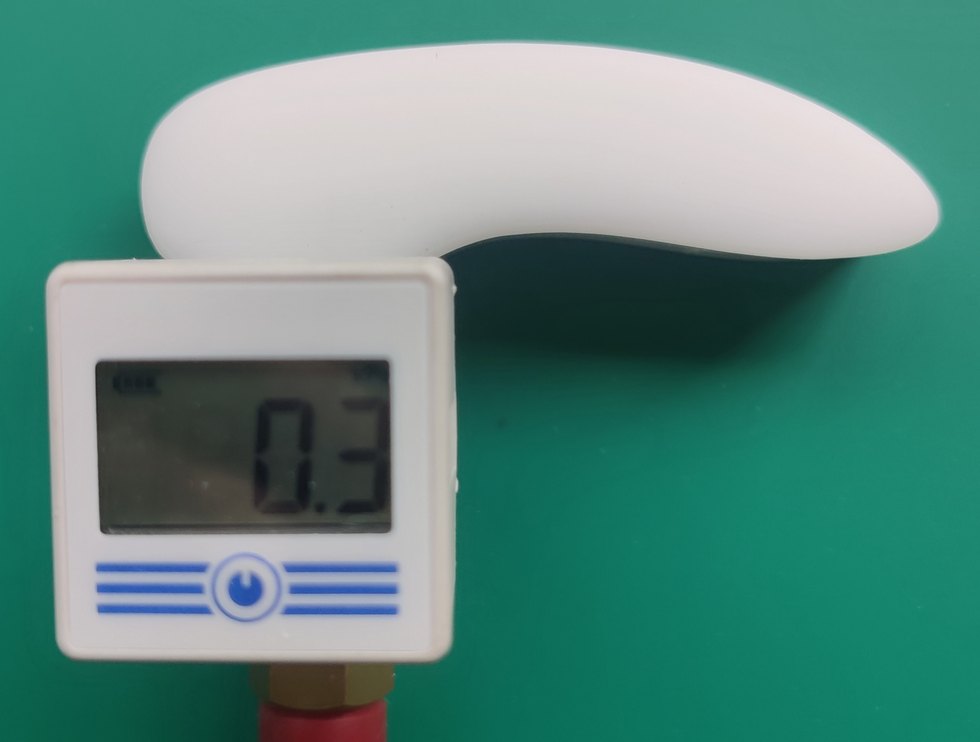
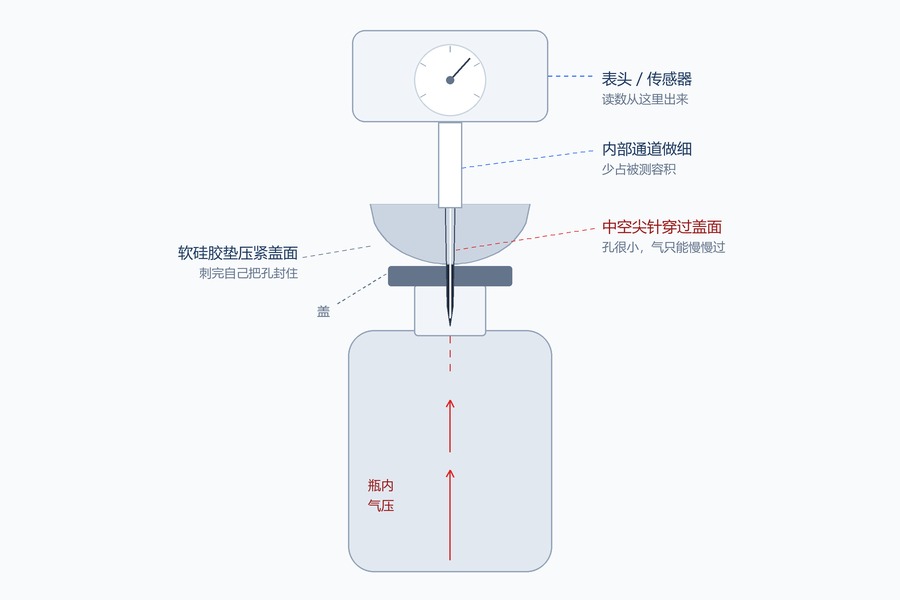
手持式,单手就能操作。端部是一个软的硅橡胶密封头,硅胶垫里面藏着一根中空的尖头钢针——针用高硬度钢材做,通孔做得很小;针的后端接传感器或者真空表的测压腔。
用法就三步:把硅胶头压在盖面上 → 针穿过盖面 → 保持住压力。硅胶垫受压后自己把刺孔封住,瓶内就通过针孔和表腔连通,这时候表上读到的就是瓶里的压力。
这是破坏性的,刺过的瓶子不能再卖,所以只能抽检:换批、换盖、换参数、换人上盖的时候,抽三五瓶。想要日常每批都看,用它不现实。
办法二:弹一弹、敲一敲
手指弹盖面,或者拿木棍轻敲,听声音。判断的依据是盖面凹下去多少、绷得多紧:凹得深、声音脆,真空在;盖面平的、声音闷,就没抽到位。快、不破坏、不挑场合,但只给"合不合格",给不出数字。有更精确的传感器可以对声音或者盖面位移设一个阈值,自动判成两种状态,读出来的仍然只是合格与不合格,不是气压值。
三种办法摆在一起看
| 办法 | 能给你什么 | 代价 | 什么时候用 |
|---|---|---|---|
| 看盖钩位置 | 判断不了真空。它只说明盖子旋到位没有 | 无 | 查旋盖动作 |
| 弹一弹、敲一敲 | 合格 / 不合格,没有数字 | 无 | 日常巡检 |
| 穿刺式测定仪 | 瓶内真空的具体数值 | 刺穿瓶盖,瓶子报废 | 留样、验收、换批换盖 |
四、现在就能做的三件事
- 半自动:放盖不拧。盖钩轻轻搭上螺纹靠瓶口那一端就行,压紧交给机器。
- 全自动:查预旋力。调到"能把盖子带正、带到位,但没有咬进螺纹"的程度。调完抽几瓶,用测定仪读一下确认。
- 拿一支测定仪,一批抽三到五瓶。正常抽的和怀疑不正常的各抽几瓶,两个数一对比,差多少心里就有底了。
五、小结
- 屏幕测的是真空室,不是瓶里。中间隔着一个盖,两个数不一定一样。
- 真空室达标、瓶里不足,原因只有一条:盖子在进真空室之前就被拧紧了。半自动是人手上盖拧了一下,全自动是预旋力设大了。
- 盖钩判断不了真空,它只看旋到位没有。要读数只能穿刺抽检,要快只能敲。
- 穿刺测定仪的内腔会被并进被测容积,所以读数比真实值略低一点,瓶越小偏差占比越大。
如果你那边是"真空度能上去、但产品放不住",或者"换了瓶型之后真空就上不去",把机型、瓶子规格、盖的规格发过来,我们按现场情况对一遍。
我们是舟山尚唯,做玻璃瓶真空旋盖机。这类"读数够了、产品放不住"的情况,我们对过不少。
关于这些内容
本文讲的是舟山尚唯出品的真空旋盖机(X35C3、X35C1、X5131H、X30K 等机型)的选型、使用与维护。文中的参数、接口规格、操作方式,都是按我们的机型写的。
各家真空旋盖机的结构、管路和控制方式不一样,有些内容并不适用于其他厂家出品的机器,请以自己设备的说明书为准。
文中有说得不准或者跟您设备对不上的地方,欢迎指正:138 5721 6780 或 jzy1600@qq.com,我们核实后会更正。
Summary (English)
The vacuum gauge of a vacuum capping machine reads the pressure inside the vacuum chamber, not inside the bottle. The two volumes are separated by the cap, so a chamber that reaches its set point says nothing about the air still left in the bottle — and the machine gives no alarm.
There is one cause. The air inside the bottle can only leave through the gap between cap and glass. If the cap is already tightened onto the thread before it enters the chamber, that gap is gone, and no amount of pumping will empty the bottle. This happens in two places: on semi-automatic machines where the operator twists the cap by hand after placing it, and on automatic machines where the pre-spin force is set too high.
Cap-hook position cannot verify vacuum. It only tells whether the cap reached its seated position. Two methods actually work. A hand-held piercing gauge — a hollow needle hidden inside a silicone sealing pad, connected to a sensor cavity — is pressed against the cap, pierces it, and reads the bottle pressure directly; it is destructive, so it is used for sampling only. Its internal cavity is added to the measured volume, so the reading runs slightly conservative, more so on small bottles. Tapping the cap with a finger or a stick judges whether the lid is dished and tight, giving a pass/fail verdict but never a number.